



































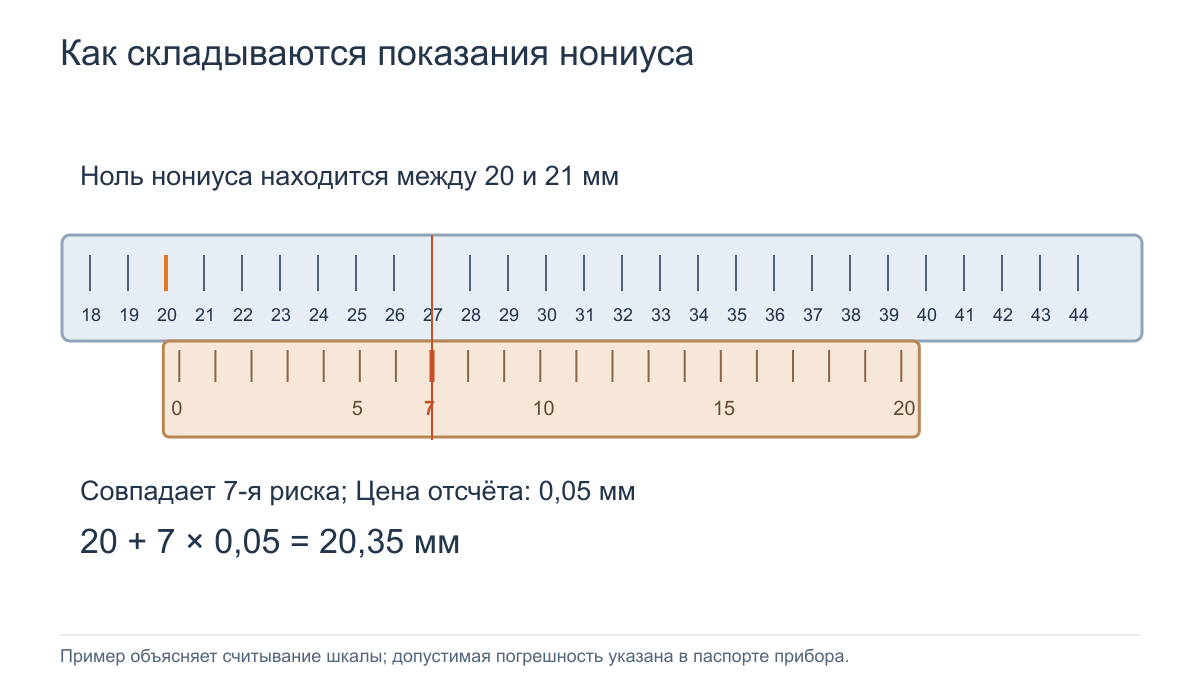
У нониусного штангенциркуля результат складывается из целых миллиметров по основной шкале и доли миллиметра по нониусу. Для прибора с отсчётом 0,05 мм совпадение седьмой риски нониуса добавляет 7 × 0,05 = 0,35 мм. Если ноль нониуса уже прошёл отметку 20 мм, но ещё не дошёл до 21 мм, итог составит 20,35 мм.
Устройство прибора и назначение губок
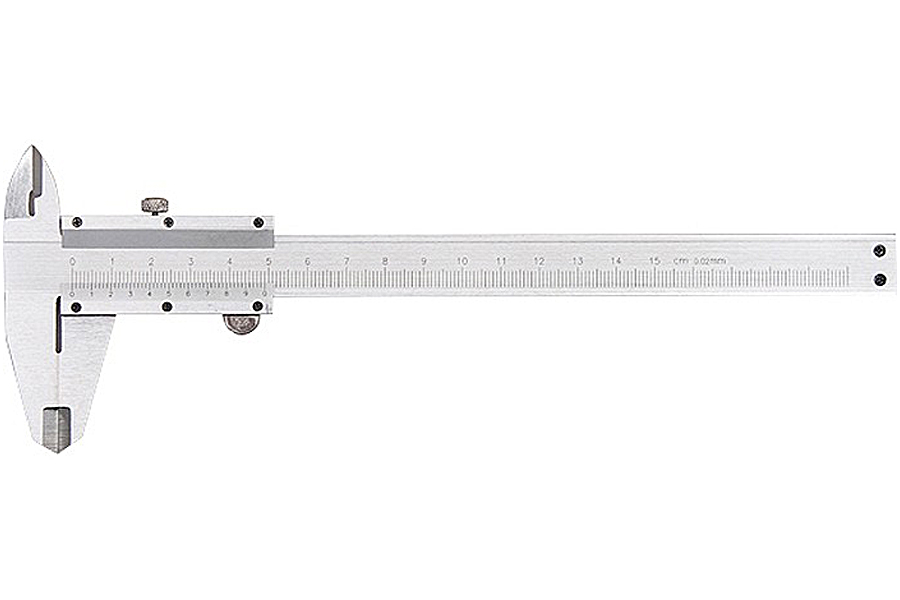
Штангенциркуль состоит из штанги с основной шкалой, подвижной рамки и измерительных поверхностей. На механической модели рамка несёт нониус, на стрелочной результат уточняется циферблатом, на электронной отображается на экране. В каталоге штангенциркулей представлены разные типы Matrix, поэтому способ чтения нужно выбирать по фактическому прибору.
| Элемент | Что измеряет | Как устанавливать |
|---|---|---|
| Нижние наружные губки | Внешний диаметр и толщину | Обхватить деталь рабочими плоскостями |
| Верхние внутренние губки | Внутренний диаметр и ширину паза | Развести рабочие поверхности до касания стенок |
| Глубиномер | Глубину отверстия или уступа | Поставить опорный торец на базовую поверхность |
| Нониус | Долю миллиметра | Найти совпадающую риску после чтения целых миллиметров |
Размер верхних губок и способ отсчёта зависят от конструкции. У распространённых моделей с отдельными тонкими внутренними губками добавочная поправка обычно не требуется. У других исполнений внутренние измерения выполняют с учётом толщины губок, указанной на приборе или в его паспорте. Универсально прибавлять 10 мм к любому результату нельзя.
Подготовка: чистота и проверка нуля
- Очистите рабочие поверхности губок и саму деталь от стружки, пыли и заметных загрязнений.
- Проверьте плавность перемещения рамки. На измерительных поверхностях не должно быть видимых повреждений.
- Осторожно сведите наружные губки. Нулевые отметки основной шкалы и нониуса должны соответствовать друг другу согласно инструкции прибора.
- У электронной модели проверьте питание, единицы измерения и нулевую установку на сомкнутых чистых губках.
Обнуление экрана не исправляет изношенные или погнутые губки. Если на просвет заметен зазор либо рамка заедает, показания нуждаются в проверке. Для измерения с заданной точностью используют пригодный и проверенный инструмент, а не компенсируют неисправность произвольной поправкой.
Как читать нониус 0,1, 0,05 и 0,02 мм
Сначала найдите нулевой штрих нониуса. На основной шкале возьмите последнее целое число миллиметров слева от него. Затем найдите штрих нониуса, который наиболее точно совпадает с одним из штрихов основной шкалы. Его порядковый номер умножьте на величину отсчёта, указанную на приборе.
Результат = целые миллиметры + номер совпавшей риски × величина отсчёта. Считайте риски от нулевой, а не переписывайте цифру, напечатанную возле одной из них. На разных шкалах надписи устроены по-разному.
| Величина отсчёта | Целые миллиметры | Совпавшая риска | Дробная часть | Результат |
|---|---|---|---|---|
| 0,1 мм | 12 | 4-я | 4 × 0,1 = 0,4 мм | 12,4 мм |
| 0,05 мм | 20 | 7-я | 7 × 0,05 = 0,35 мм | 20,35 мм |
| 0,02 мм | 8 | 13-я | 13 × 0,02 = 0,26 мм | 8,26 мм |
Таблица показывает принцип считывания. Величина отсчёта 0,02 мм не означает автоматически, что погрешность любого измерения равна 0,02 мм. Допускаемая погрешность зависит от модели, диапазона измерения, состояния и условий работы.
Как измерить диаметр болта и размер головки
Для диаметра болта разведите наружные губки, охватите резьбовой стержень поперёк оси и аккуратно сведите их. Губки должны касаться вершин резьбы без заметного перекоса. Повторите измерение в нескольких положениях, чтобы не принять наклон или повреждённый участок за фактический размер.
Диаметр резьбы и размер шестигранной головки относятся к разным параметрам. Измерение между противоположными плоскими гранями головки помогает выбрать ключ; измерение по стержню помогает определить номинальный размер крепежа. При подборе метрических болтов и гаек дополнительно проверяют шаг резьбы и стандарт, а не ориентируются на один замер.
На резьбе М10 фактически измеренный наружный диаметр может быть немного меньше ровно 10,00 мм из-за установленных допусков. Сам по себе этот результат ещё не доказывает несоответствие изделия стандарту.
Внутренний диаметр и глубина отверстия
Для внутреннего диаметра введите верхние губки в отверстие и разведите их до лёгкого касания стенок. Измерительные поверхности должны находиться в правильном сечении, а прибор не должен стоять наискосок. В круглом отверстии важно найти положение по диаметру: случайная хорда даст заниженный результат.
Для глубины опорный торец прибора устанавливают на чистую базовую поверхность, затем выдвигают глубиномер до дна. Следите, чтобы опора прилегала ровно. Стружка на дне, фаска у входа или перекос меняют результат. У глухого отверстия после обычного сверла дно коническое, поэтому точка контакта глубиномера также имеет значение.
Ошибки, которые стоит исключить
- Считывание под углом: смотрите на штрихи перпендикулярно шкале, чтобы уменьшить ошибку наблюдения.
- Слишком сильный прижим: он деформирует тонкие детали и создаёт ложное ощущение точности.
- Перекос губок: повторите установку и проверьте результат вторым измерением.
- Грязь между поверхностями: сначала очистите прибор и деталь.
- Измерение горячей детали: температура влияет и на деталь, и на измерительный инструмент.
- Подмена цены отсчёта погрешностью: для оценки точности нужен паспорт прибора.
После работы очистите штангенциркуль и уберите его в футляр. Не используйте измерительные губки как разметочную иглу или рычаг. Для контроля ответственного размера заранее определите нужную точность и убедитесь, что выбранный инструмент и метод измерения ей соответствуют.