



































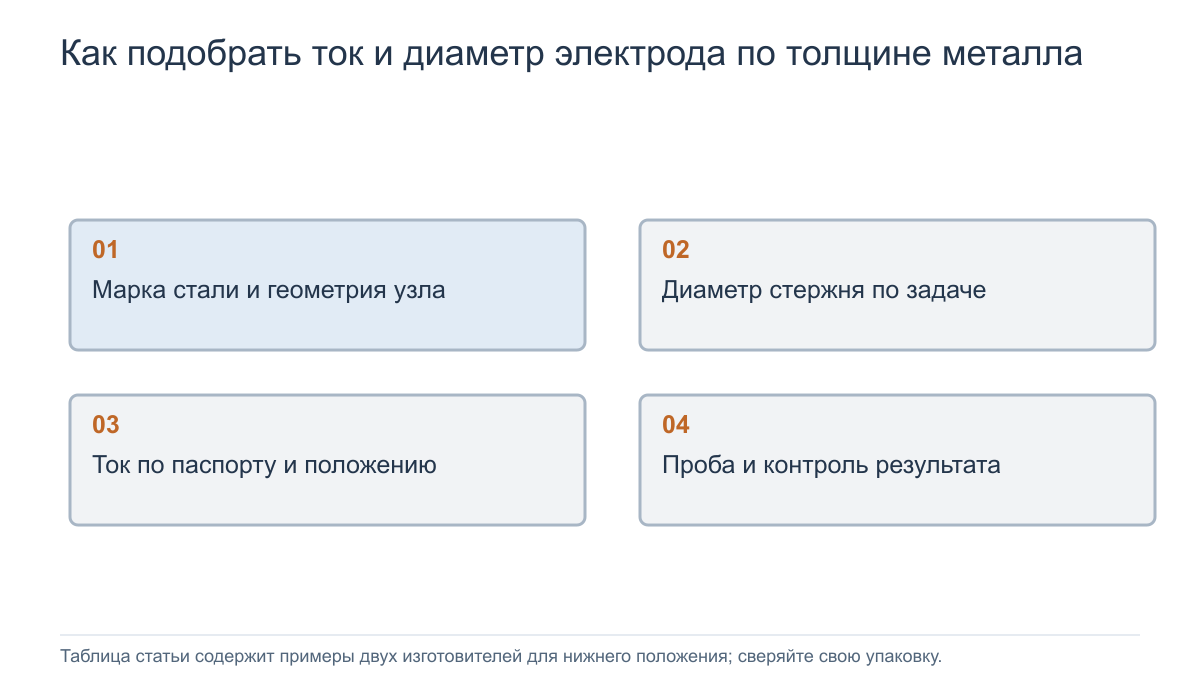
Сначала выбирают марку и диаметр электрода под материал, соединение и положение, затем ток в диапазоне изготовителя. Толщина детали помогает выбрать диаметр, но не задаёт единственный ток. У электродов одинакового диаметра разных марок рабочие диапазоны могут различаться.
С чего начать подбор
Уточните металл, толщины обеих деталей, зазор, разделку и пространственное положение. Корневой проход и заполнение одной разделки могут выполняться разными диаметрами. На тонком листе большой электрод нельзя компенсировать бесконечным снижением тока: дуга станет нестабильной.
В группе сварочных электродов найдите паспорт конкретной марки. Диаметр в таблице относится к металлическому стержню без покрытия. Не измеряйте наружную толщину обмазки, чтобы определить номинал.
Как толщина связана с диаметром
| Пример толщины стали, мм | Возможный стартовый диапазон диаметра, мм | Что уточнить |
|---|---|---|
| 2–3 | 2,0–2,5 | Зазор и риск прожога |
| 3–5 | 2,5–3,0 | Тип соединения и положение |
| 5–8 | 3,0–4,0 | Разделку и последовательность проходов |
Тонкую деталь возле толстой учитывают отдельно. Для ответственного соединения диапазоны из общей статьи не заменяют установленную технологию. Если задача требует режима, который выбранный источник не поддерживает устойчиво, меняют сочетание оборудования и технологии.
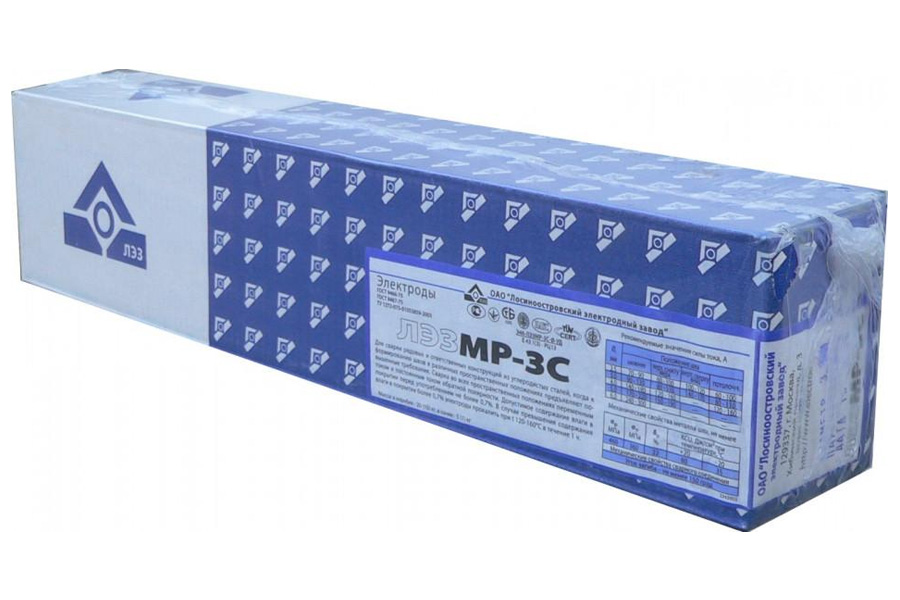
Пример паспортных диапазонов тока
| Диаметр, мм | МР-3 Магнитогорского электродного завода, А | УОНИ-13/55 Омского электродного завода, А |
|---|---|---|
| 2,0 | 30–50 | 40–60 |
| 2,5 | 60–80 | 60–80 |
| 3,0 | 90–130 | 80–100 |
| 4,0 | 140–180 | 130–160 |
Для других положений завод может указывать отдельные значения. Диаметр 3,2 мм также нельзя автоматически считать строкой 3,0 мм. Популярная формула «30–40 ампер на миллиметр» годится лишь как грубая ориентировка и не заменяет паспортные пределы.
Как настроить по пробному шву
Установите допустимую полярность, подготовьте чистый образец и контакт обратного зажима. Начальную настройку берут из документации и уточняют на пробе в нужном положении. Меняйте параметры последовательно, наблюдая за устойчивостью дуги и формированием ванны.
Залипание может указывать на недостаточный ток, но также на технику розжига, влажное покрытие и плохие контакты. Прожог может быть связан с зазором и задержкой на месте. Не исправляйте любой дефект одним регулятором ампер. Показания дисплея аппарата и фактический режим также могут различаться.
Проверка перед продолжением работы
Проверьте целостность покрытия, хранение, кабели и допустимую продолжительность работы источника. Сушку электродов выполняют по конкретной инструкции. Обеспечьте защиту глаз и кожи, удаление дыма и пожаробезопасное рабочее место.
Подготовку кромок выполняйте подходящими абразивами, не меняя произвольно требуемую геометрию. После пробы оцените не только внешний валик, но и требования к качеству соединения. Для ответственных работ контроль и критерии приёмки задают отдельно.