



































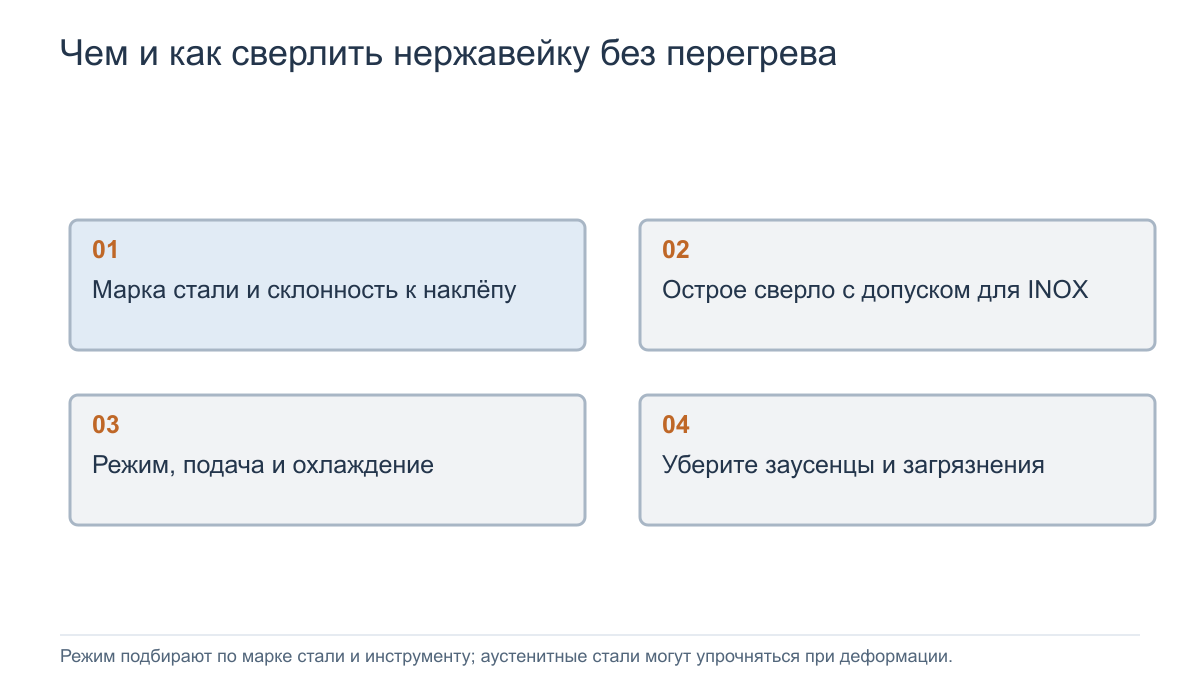
Нержавейку сверлят острым инструментом, предназначенным для нужной марки стали, при устойчивой подаче и подходящем охлаждении. Для ручной работы часто используют HSS-Co соответствующей геометрии. Длительное трение тупой вершиной ухудшает ситуацию: аустенитная сталь способна упрочняться от деформации.
Почему нержавейка перестаёт сверлиться
Нержавеющие стали различаются по структуре и обрабатываемости. Аустенитные марки вроде 304 и 316 склонны к наклёпу. Когда сверло вместо резания долго скользит по поверхности, локально меняются условия дальнейшей обработки. Сильный нагрев одновременно ускоряет износ кромок.
Не продолжайте полировать одно место тупым инструментом. Проверьте сталь, заточку и закрепление. Проблема не означает, что любую нержавейку невозможно просверлить HSS: технические рекомендации допускают подходящие исполнения, но геометрия и режим должны соответствовать задаче.
Какое сверло выбрать
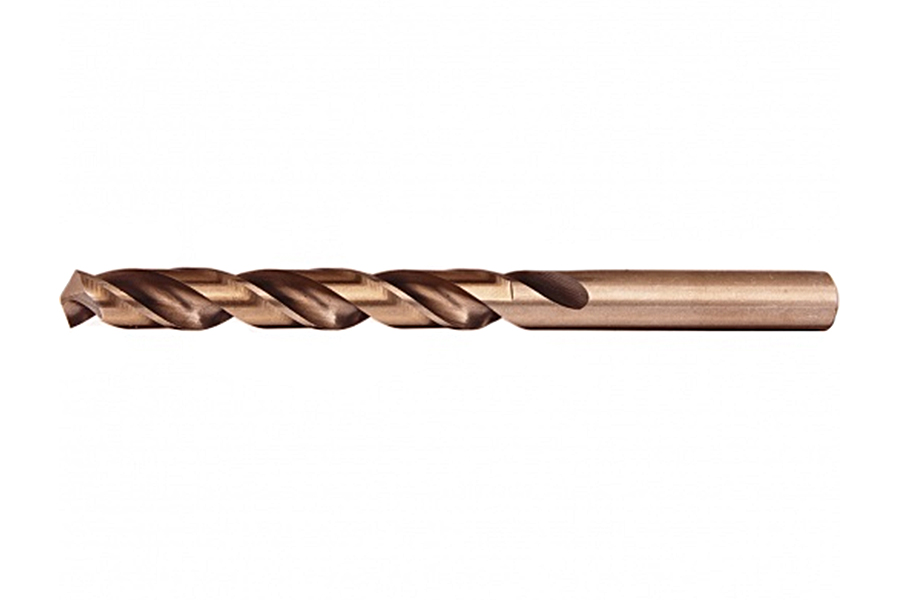
Среди свёрл по металлу ищите прямое назначение для нержавеющей стали. Кобальтовые HSS-Co часто подходят для таких задач, но одно содержание Co не заменяет правильные канавки, угол и качество кромок. Короткое достаточно длинное сверло обычно легче удержать жёстко, чем избыточно длинное.
Для серийной обработки, больших отверстий и станков могут использоваться твердосплавные или кольцевые инструменты. Их режимы нельзя переносить на обычное спиральное HSS-Co в ручной дрели. Для тонкого листа выбирают способ, уменьшающий захват и деформацию, с надёжной опорой.
Обороты через скорость резания
Используйте n = 1000 × Vc ÷ (π × D), где D в мм, Vc в м/мин, n в об/мин. Скорость Vc берут для конкретного инструмента, марки и состояния стали. Универсальная цифра оборотов без диаметра не описывает режим.
Условный пример пересчёта: если в выбранной технологической рекомендации Vc = 12 м/мин, для диаметра 6 мм получится около 637 об/мин, а для 10 мм около 382 об/мин. Это арифметический пример, а не назначение скорости для всех HSS-Co. Подача, глубина и охлаждение остаются отдельными параметрами.
Порядок сверления
- Закрепите заготовку и предусмотрите опору на выходе сверла.
- Разметьте центр способом, который не создаёт лишней деформации; сильное кернение особенно нежелательно для мелких отверстий.
- Отключите удар и установите рекомендованный режим.
- Поддерживайте резание без длительного трения на месте, обеспечивая предусмотренное охлаждение.
- Выводите стружку допустимым для инструмента циклом и контролируйте выход из детали.
Смазочно-охлаждающую жидкость выбирают по материалу и инструменту. Не применяйте случайные смеси кислот и горючих бытовых жидкостей. Остановив вращение, убирайте стружку подходящим инструментом, а не пальцами.
Как распознать ошибку
Если вершина скользит, а отверстие не углубляется, проверьте кромки и фактическую подачу. Если инструмент закусывает, оцените закрепление, выход из листа и забивание канавок. Перегрев может быть следствием нескольких причин, поэтому смена только одного сверла не всегда помогает.
После обработки удалите заусенцы и очистите поверхность от загрязнений. Для нержавеющего изделия важно не занести частицы обычной стали загрязнённым инструментом. При сборке подберите подходящий нержавеющий крепёж и защиту поверхности под условия эксплуатации. Требуемые допуски отверстия контролируют отдельно.